


۲۵ مشکل رایج امبدینگ بافت

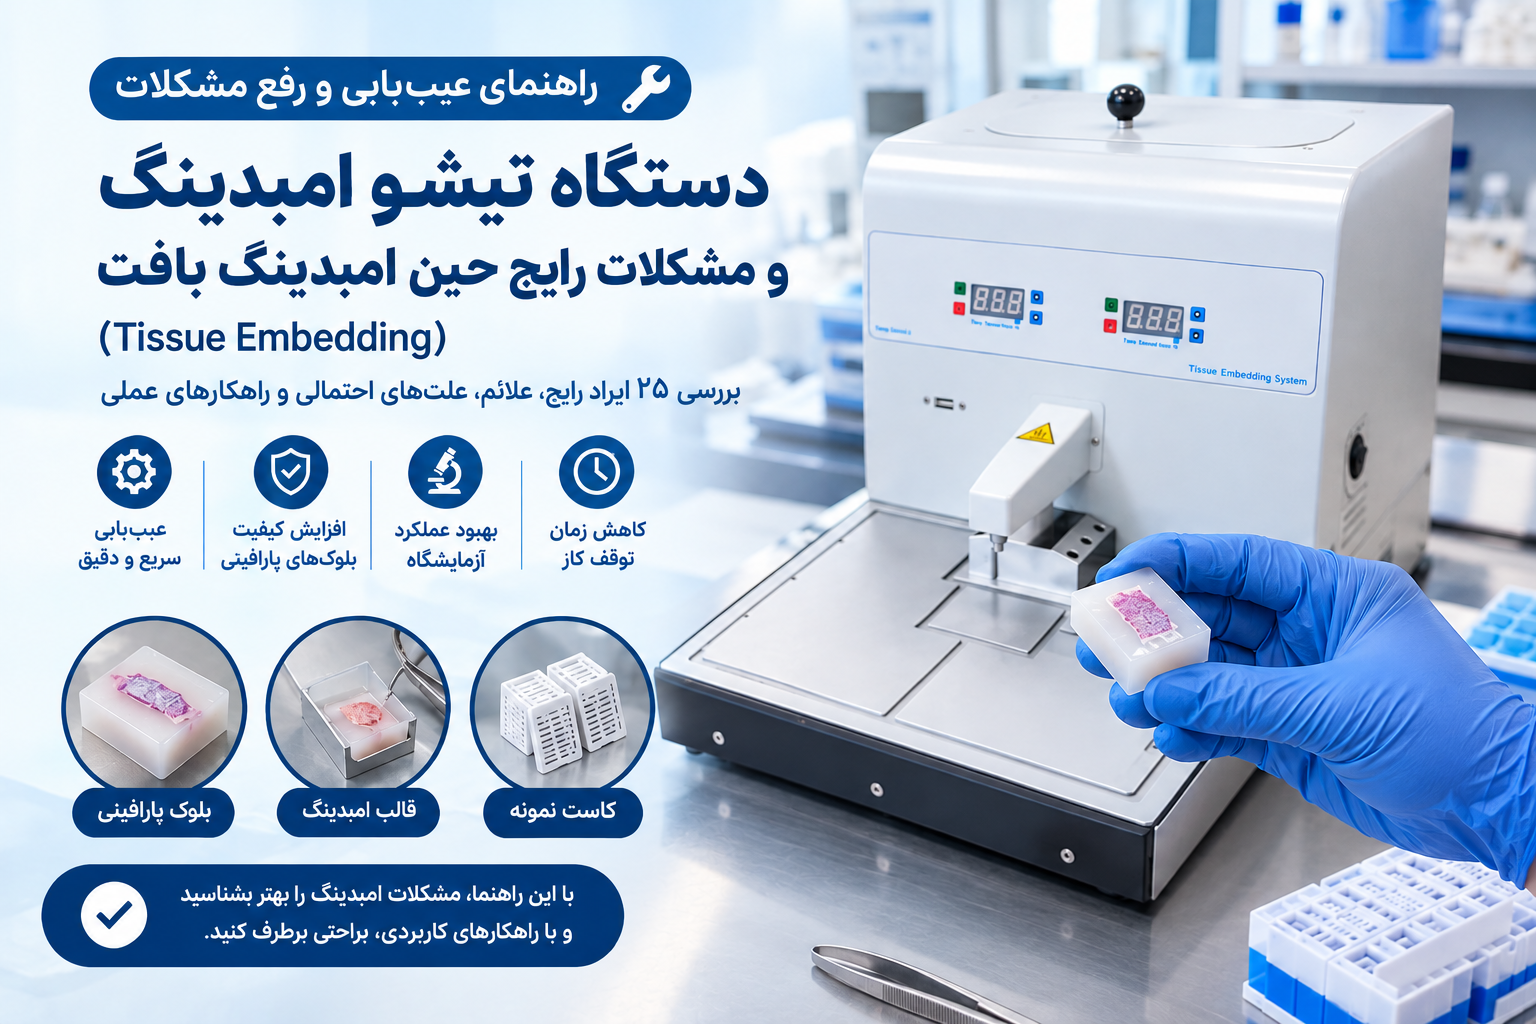
۲۵ مشکل رایج امبدینگ بافت با دستگاه تیشو امبدینگ (Tissue Embedding) و روش رفع آنها
فرایند امبدینگ بافت (Tissue Embedding) در پاتولوژی و بافتشناسی، مرحلهای است که طی آن نمونه بافت پس از طی مراحل آمادهسازی، در پارافین مذاب قرار میگیرد تا بلوک پارافینی مناسب برای برشگیری با میکروتوم تهیه شود.
بروز اشکال در این مرحله میتواند موجب ایجاد حباب، تشکیل بلوک نامناسب، آسیب به بافت، دشواری در برشگیری و کاهش کیفیت بررسی میکروسکوپی شود.
در ادامه، ۱۰ مورد از شایعترین مشکلات، علتهای احتمالی و راهکارهای رفع آنها را بررسی میکنیم.
✓ ۱. ایجاد حباب هوا در بلوک پارافینی
علائم: فضای خالی اطراف بافت یا حفره در مقطع پارافینی
علتهای احتمالی:
گیر افتادن هوا هنگام انتقال بافت به قالب
قرارگیری نامناسب نمونه در پارافین
سرد شدن سریع پارافین پیش از خروج هوا
روش رفع:
بافت را بهآرامی و با پنس گرم داخل قالب قرار دهید.
پیش از سفت شدن پارافین، حبابهای قابل مشاهده را خارج کنید.
دمای مناسب پارافین و قالب را مطابق دستورالعمل دستگاه تنظیم کنید.
✓ ۲. جهتگیری نادرست یا چینخوردگی بافت
علائم: دیده نشدن سطح مورد نظر در برش یا قرارگیری مورب نمونه
علتهای احتمالی:
قرار دادن نادرست بافت در قالب
حرکت نمونه هنگام افزودن پارافین
استفاده از پارافین بیش از حد سرد یا سفتشدن زودهنگام آن
روش رفع:
سطح برش مورد نظر را پیش از سفتشدن پارافین تعیین کنید.
نمونه را با پنس گرم و ظریف در موقعیت مناسب تثبیت کنید.
از انتقال ناگهانی قالب یا حرکت دادن بافت پس از شروع انجماد جلوگیری کنید.
✓ ۳. ترکخوردگی یا شکستگی بلوک پارافینی
علائم: ترک در بلوک، جداشدگی بخشهایی از پارافین یا شکنندگی بیش از حد
علتهای احتمالی:
سرد کردن بیش از حد سریع یا غیریکنواخت
تفاوت زیاد دمای پارافین، قالب و صفحه سردکننده
نامناسب بودن ترکیب یا کیفیت پارافین
روش رفع:
فرایند سرد کردن را یکنواخت و مطابق دستورالعمل دستگاه انجام دهید.
اختلاف دمای شدید میان پارافین مذاب و صفحه سرد را کاهش دهید.
کیفیت و سازگاری پارافین با نوع بافت را بررسی کنید.
✓ ۴. دمای نامناسب پارافین مذاب
علائم: دشواری در پر کردن قالب، سفتشدن زودهنگام یا آسیب حرارتی احتمالی به بافت
علتهای احتمالی:
تنظیم نادرست دمای مخزن پارافین
خرابی حسگر دما یا المنت حرارتی
استفاده از پارافینی با محدوده ذوب متفاوت
روش رفع:
دمای تنظیمشده را با محدوده ذوب اعلامشده توسط سازنده پارافین تطبیق دهید.
عملکرد حسگر و سامانه کنترل دما را بررسی کنید.
از افزایش خودسرانه دما برای رفع انسداد نازل خودداری کنید.
✓ ۵. گرفتگی یا کاهش جریان نازل پارافین
علائم: خروج قطرهای، نامنظم یا قطعشدن جریان پارافین
علتهای احتمالی:
تجمع پارافین سردشده در نازل
وجود ذرات یا بقایای بافتی
اشکال در شیر خروجی یا سامانه توزیع
روش رفع:
دمای نازل را طبق دستورالعمل سازنده بررسی کنید.
نازل و مسیر خروجی را با روش مجاز دستگاه تمیز کنید.
در صورت تداوم مشکل، شیر خروجی، المنت و سامانه کنترل را بررسی کنید.
نکته ایمنی: هنگام تمیزکاری، از تماس با پارافین داغ و قطعات حرارتی خودداری کنید.
✓ ۶. نفوذ ناکافی پارافین به بافت
علائم: نواحی نرم یا شکننده در بلوک، حفرههای داخلی و دشواری در برشگیری
علتهای احتمالی:
آبگیری یا شفافسازی ناکامل در مراحل پیش از امبدینگ
باقی ماندن حلال ناسازگار با پارافین
ضخامت زیاد نمونه یا زمان ناکافی نفوذ پارافین
روش رفع:
مراحل آبگیری، شفافسازی و نفوذ پارافین را بررسی کنید.
زمان پردازش را با توجه به اندازه و نوع بافت تنظیم کنید.
در صورت لزوم، نمونه را طبق پروتکل معتبر دوباره پردازش کنید.
نکته: این مشکل معمولاً از مراحل آمادهسازی بافت ناشی میشود، نه صرفاً از خود دستگاه امبدینگ.
✓ ۷. سرد شدن نامناسب و انجماد غیریکنواخت پارافین
علائم: فرورفتگی سطح بلوک، ایجاد ترک یا جداشدگی بافت از پارافین
علتهای احتمالی:
عملکرد نامناسب صفحه سردکننده
تماس ناکافی قالب با سطح سرد
حجم زیاد پارافین یا انتقال حرارت غیریکنواخت
روش رفع:
تمیزی و عملکرد صفحه سردکننده را کنترل کنید.
قالب را بهطور کامل روی سطح سرد قرار دهید.
زمان سرد شدن را مطابق دستورالعمل دستگاه رعایت کنید و از جابهجایی زودهنگام بلوک بپرهیزید.
✓ ۸. چسبندگی نامناسب بافت به پارافین یا جداشدن بافت از بلوک
علائم: جداشدن بافت هنگام برش یا باقی ماندن فضای خالی در اطراف نمونه
علتهای احتمالی:
آلودگی قالب یا کاست
وجود رطوبت باقیمانده در بافت
انتخاب نامناسب قالب یا قرارگیری نادرست کاست
روش رفع:
قالب و کاست را از نظر آلودگی و بقایای پارافین بررسی کنید.
کامل بودن آبگیری و شفافسازی را ارزیابی کنید.
از قالب مناسب اندازه نمونه استفاده کنید و اتصال مناسب کاست به بلوک را بررسی کنید.
✓ ۹. کمبود پارافین یا پرشدن ناقص قالب
علائم: خالی ماندن بخشی از قالب، نازک بودن بلوک یا پوشش ناکافی بافت
علتهای احتمالی:
پایین بودن سطح پارافین مخزن
تنظیم نامناسب جریان خروجی
توقف زودهنگام جریان یا پر کردن ناقص قالب
روش رفع:
سطح پارافین مخزن را بررسی و در صورت نیاز تکمیل کنید.
جریان نازل و عملکرد شیر خروجی را کنترل کنید.
پیش از انتقال قالب به صفحه سرد، از پوشش کامل بافت و اتصال مناسب آن به کاست اطمینان حاصل کنید.
✓۱۰. خرابی یا کالیبراسیون نامناسب اجزای دستگاه
علائم: نوسان دما، جریان نامنظم پارافین یا تکرار ایراد در نمونههای مختلف
علتهای احتمالی:
خطای حسگر دما
نقص المنت یا ترموستات
خرابی صفحه سردکننده، شیر خروجی یا مدار کنترل
روش رفع:
دمای واقعی مخزن و صفحه سرد را با ابزار مناسب کنترل کنید.
عملکرد نازل، چراغهای هشدار و نمایشگر دستگاه را بررسی کنید.
سرویس دورهای و کالیبراسیون را طبق برنامه سازنده انجام دهید.
در صورت مشاهده نوسان غیرعادی یا نقص الکتریکی، دستگاه را از سرویس خارج کرده و به واحد فنی ارجاع دهید.
✓ ۱۱. بیرونزدگی بافت از سطح بلوک پارافینی
علائم: نمایان بودن بخشی از بافت در سطح بلوک، پوشش ناکافی نمونه با پارافین یا آسیبپذیری بافت هنگام برشگیری.
علتهای احتمالی:
استفاده از پارافین ناکافی برای پوشاندن کامل بافت
قرارگیری بیش از حد بالای نمونه در قالب
جابهجایی بافت هنگام افزودن پارافین
انتخاب قالب نامتناسب با ابعاد نمونه
روش رفع:
بافت را در عمق مناسب قالب قرار دهید.
پیش از شروع انجماد، از پوشش کامل نمونه با پارافین اطمینان حاصل کنید.
از قالب متناسب با ابعاد بافت استفاده کنید.
اگر بلوک قبلاً تشکیل شده است، در صورت امکان و متناسب با نوع نمونه، آن را مجدداً قالبگیری کنید.
✓ ۱۲. ایجاد فرورفتگی یا حفره در سطح بلوک پارافینی
علائم: مشاهده فرورفتگی، سطح ناهموار یا حفره در قسمت بالایی بلوک پس از سردشدن پارافین.
علتهای احتمالی:
انقباض پارافین هنگام سردشدن
پرشدن ناکافی قالب
انجماد غیریکنواخت پارافین
تماس نامناسب قالب با صفحه سردکننده
روش رفع:
مقدار پارافین را بهاندازه کافی در نظر بگیرید.
تماس مناسب قالب با صفحه سردکننده را بررسی کنید.
شرایط سردسازی را مطابق دستورالعمل دستگاه تنظیم کنید.
در صورت تأثیر فرورفتگی بر کیفیت بلوک یا برشگیری، قالبگیری مجدد را بررسی کنید.
✓ ۱۳. کدرشدن یا دانهدانهشدن پارافین
علائم: مشاهده ظاهر کدر، ذرات ریز، بافت دانهدانه یا یکنواخت نبودن سطح پارافین در بلوک.
علتهای احتمالی:
استفاده از پارافین نامرغوب یا ناسازگار با نوع بافت
آلودگی پارافین با ذرات خارجی یا بقایای بافتی
ذوب و انجماد مکرر پارافین
شرایط حرارتی نامناسب هنگام آمادهسازی پارافین
روش رفع:
کیفیت و مشخصات پارافین مصرفی را بررسی کنید.
مخزن و مسیر خروجی را طبق دستورالعمل سازنده تمیز کنید.
از ورود ذرات بافتی و آلودگی به مخزن پارافین جلوگیری کنید.
دمای کار را در محدوده توصیهشده سازنده پارافین نگه دارید.
✓ ۱۴. قرارگیری بافت در لبه قالب یا تماس با دیواره
علائم: نزدیک بودن بافت به لبه بلوک، پوشش ناکافی پارافین در اطراف نمونه یا دشواری در برشگیری از سطح مورد نظر.
علتهای احتمالی:
انتخاب قالب کوچک یا نامتناسب
جابهجایی نمونه هنگام افزودن پارافین
قرارگیری نامناسب بافت با پنس
شروع انجماد پیش از تکمیل جهتدهی نمونه
روش رفع:
قالبی متناسب با ابعاد نمونه انتخاب کنید.
بافت را پیش از سفتشدن پارافین در موقعیت مناسب قرار دهید.
فاصله کافی میان بافت و دیواره قالب را حفظ کنید.
پیش از سردسازی، جهت سطح برش مورد نظر را بررسی کنید.
✓ ۱۵. اتصال ضعیف کاست به بلوک پارافینی
علائم: جداشدن کاست از بلوک، لقبودن اتصال یا جداشدگی بلوک از کاست هنگام خارجکردن از قالب یا برشگیری.
علتهای احتمالی:
آلودگی سطح تماس کاست با پارافین
قرارگیری نامناسب کاست روی قالب
ناکافی بودن پارافین در محل اتصال
استفاده از کاست یا قالب نامتناسب
روش رفع:
سطح تماس کاست و قالب را از نظر آلودگی و بقایای پارافین بررسی کنید.
کاست را در موقعیت صحیح روی قالب قرار دهید.
از تماس مناسب پارافین با سطح کاست اطمینان حاصل کنید.
در صورت تداوم مشکل، سازگاری کاست و قالب را بررسی کنید.
✓ ۱۶. جابهجایی یا گمشدن قطعات کوچک بافت
علائم: مشاهده تعداد کمتری از قطعات مورد انتظار در بلوک، قرارگیری نامنظم قطعات یا نبود برخی نمونههای کوچک در سطح برش.
علتهای احتمالی:
انتقال نامناسب قطعات بافتی با پنس
چسبیدن قطعات کوچک به ابزار
جریان شدید پارافین هنگام پرکردن قالب
استفاده از روش نامناسب برای نگهداری نمونههای کوچک
روش رفع:
از پنس ظریف و مناسب برای انتقال قطعات استفاده کنید.
پیش از پرکردن قالب، تعداد و موقعیت قطعات را بررسی کنید.
پارافین را بهآرامی وارد قالب کنید تا قطعات جابهجا نشوند.
برای نمونههای بسیار کوچک، از روش نگهداری و پردازش تأییدشده آزمایشگاه استفاده کنید.
✓ ۱۷. ایجاد بلوک نامناسب برای برشگیری با میکروتوم
علائم: دشواری در تهیه مقاطع یکنواخت، نمایان نشدن سطح مورد نظر بافت یا نیاز به تراشیدن مقدار زیادی از بلوک برای رسیدن به نمونه.
علتهای احتمالی:
جهتگیری نامناسب بافت هنگام امبدینگ
قرارگیری مورب یا نامنظم نمونه
انتخاب قالب نامتناسب با شکل بافت
تعیین نادرست سطح برش مورد نظر
روش رفع:
پیش از انجماد پارافین، جهت بافت را مطابق هدف بررسی میکروسکوپی تنظیم کنید.
از قالب مناسب با ابعاد و شکل نمونه استفاده کنید.
در صورت نامناسب بودن جهت نمونه، بلوک را در صورت امکان مجدداً قالبگیری کنید.
هنگام امبدینگ نمونههای دارای سطح برش مشخص، دستورالعمل اختصاصی آنها را رعایت کنید.
✓ ۱۸. ایجاد حفره یا پارگی در مقاطع تهیهشده از بلوک
علائم: مشاهده فضاهای خالی، پارگی بافت یا فقدان بخشهایی از نمونه در مقاطع تهیهشده با میکروتوم.
علتهای احتمالی:
وجود حفره در بلوک پارافینی
نفوذ ناکافی پارافین به بافت
باقیماندن مواد پردازشی یا رطوبت در بافت
آسیب مکانیکی هنگام برش
نامناسب بودن وضعیت تیغه یا شرایط برشگیری
روش رفع:
بلوک را از نظر وجود حفرههای قابل مشاهده بررسی کنید.
در صورت احتمال نقص پردازش، مراحل آبگیری، شفافسازی و نفوذ پارافین را بازبینی کنید.
وضعیت تیغه، زاویه برش و شرایط میکروتوم را کنترل کنید.
اگر نقص در ساختار خود بلوک وجود دارد، اصلاح یا قالبگیری مجدد را متناسب با نوع نمونه بررسی کنید.
✓ ۱۹. چکهکردن مداوم پارافین از نازل دستگاه
علائم: خروج پارافین بهصورت قطرهای پس از رهاکردن اهرم، تجمع پارافین روی سطح کار یا هدررفت غیرعادی پارافین.
علتهای احتمالی:
نقص در شیر خروجی یا سازوکار قطع جریان
تجمع بقایای پارافین در نازل
اشکال در سامانه کنترل جریان
تنظیم نامناسب اجزای توزیع پارافین
روش رفع:
نازل و مسیر خروجی را از نظر تجمع پارافین بررسی کنید.
پاکسازی را مطابق دستورالعمل سازنده انجام دهید.
عملکرد شیر خروجی و سازوکار قطع جریان را بررسی کنید.
در صورت ادامه چکهکردن، دستگاه را برای بررسی فنی به واحد تعمیرات ارجاع دهید.
✓ ۲۰. سردشدن پنس و دشواری در جابهجایی بافت
علائم: چسبیدن بافت به پنس، دشواری در تغییر جهت نمونه یا سفتشدن سریع پارافین هنگام کار با ابزار.
علتهای احتمالی:
دمای ناکافی محل گرمکن پنس
خرابی گرمکن یا اختلال در کنترل دما
تماس طولانی ابزار با سطح سرد
استفاده از پنس نامناسب برای ابعاد نمونه
روش رفع:
عملکرد و دمای محل گرمکن پنس را بررسی کنید.
از پنس مناسب و تمیز استفاده کنید.
در صورت نیاز، ابزار را طبق دستورالعمل دستگاه گرم کنید.
از گرمشدن بیش از حد پنس و تماس طولانی آن با بافت جلوگیری کنید تا ساختار نمونه آسیب نبیند.
✓ ۲۱. آلودگی متقاطع بین نمونهها هنگام امبدینگ
علائم: مشاهده قطعه بافتی غیرمنتظره در بلوک، وجود بقایای نمونه قبلی در قالب یا احتمال اختلاط نمونهها.
علتهای احتمالی:
باقیماندن قطعات بافتی روی پنس یا قالب
تمیزنکردن مناسب سطح کار
انتقال بقایای نمونه قبلی با پارافین آلوده
رعایتنشدن مراحل کنترل هویت نمونهها
روش رفع:
قالبها، پنسها و سطح کار را مطابق روش اجرایی استاندارد آزمایشگاه تمیز کنید.
پیش از شروع نمونه بعدی، نبود بقایای بافتی را بررسی کنید.
هویت نمونه و کاست را در تمام مراحل کنترل کنید.
در صورت احتمال اختلاط نمونهها، موضوع را طبق دستورالعمل کنترل کیفیت و ایمنی نمونه آزمایشگاه پیگیری کنید.
✓ ۲۲. اختلاف دما بین مخزن پارافین، نازل و سطح کار
علائم: تفاوت در سرعت خروج پارافین، سفتشدن زودهنگام پارافین هنگام انتقال یا نوسان در عملکرد بخشهای مختلف دستگاه.
علتهای احتمالی:
تنظیمات حرارتی نامناسب بخشهای مختلف
اختلال در حسگرهای دما
نقص المنتهای حرارتی
انتقال حرارت نامناسب در مسیر خروجی پارافین
روش رفع:
تنظیمات دمای مخزن، نازل و محل گرمکن را بررسی کنید.
دمای واقعی بخشها را با روش مناسب و مطابق دستورالعمل سازنده کنترل کنید.
در صورت مشاهده اختلاف غیرعادی، حسگرها و المنتها را بررسی کنید.
کالیبراسیون و تعمیر دستگاه را به فرد فنی مجاز بسپارید.
✓ ۲۳. نمایش خطا یا هشدار دما در دستگاه تیشو امبدینگ
علائم: نمایش کد خطا روی پنل، روشنشدن چراغ هشدار، گرمنشدن کافی پارافین یا افزایش غیرعادی دما.
علتهای احتمالی:
خرابی حسگر دما
اختلال در المنت یا ترموستات
قطع اتصال الکتریکی یا نقص مدار کنترل
قرارگرفتن دما خارج از محدوده مجاز دستگاه
روش رفع:
کد خطا و شرایط وقوع آن را ثبت کنید.
دمای نمایشدادهشده را با وضعیت واقعی دستگاه مقایسه کنید.
راهنمای خطاهای همان مدل دستگاه را بررسی کنید.
در صورت تداوم هشدار یا احتمال افزایش خطرناک دما، دستگاه را طبق دستورالعمل ایمنی از سرویس خارج کنید و از تعمیرکار مجاز کمک بگیرید.
✓ ۲۴. نرمبودن بیش از حد بلوک پارافینی
علائم: تغییر شکل بلوک هنگام کار، دشواری در برشگیری، فشردهشدن بافت یا ایجاد مقاطع نامنظم.
علتهای احتمالی:
استفاده از پارافین با سختی نامناسب برای نوع بافت یا دمای محیط
انتخاب نامناسب نوع پارافین یا افزودنیها
نفوذ ناکافی پارافین به بافت
سردشدن ناکافی بلوک پیش از برشگیری
روش رفع:
مشخصات پارافین را با نوع نمونه و شرایط کاری تطبیق دهید.
بلوک را پیش از برشگیری به میزان مناسب سرد کنید.
مراحل آبگیری، شفافسازی و نفوذ پارافین را در صورت تداوم مشکل بازبینی کنید.
اگر مشکل در تعداد زیادی از بلوکها دیده میشود، کیفیت پارافین و شرایط پردازش را بررسی کنید.
✓ ۲۵. دشواری در امبدینگ بیوپسیهای کوچک و قطعات ظریف
علائم: گمشدن قطعات کوچک، دشواری در مشاهده و جهتدهی نمونه یا قرارگیری نامنظم قطعات در بلوک پارافینی.
علتهای احتمالی:
کوچکبودن ابعاد نمونه و دشواری کنترل آن
چسبیدن نمونه به پنس یا ابزار انتقال
حرکت قطعه بافتی هنگام افزودن پارافین
استفاده از قالب یا روش نگهداری نامناسب برای نمونههای کوچک
روش رفع:
از پنس ظریف و مناسب برای انتقال قطعات استفاده کنید.
قطعات را در صورت امکان با روش تأییدشده آزمایشگاه در موقعیت مورد نظر قرار دهید.
پیش از پرکردن قالب، تعداد و جهت قطعات را بررسی کنید.
برای نمونههای بسیار کوچک، دستورالعمل اختصاصی پردازش و امبدینگ بیوپسی را رعایت کنید تا احتمال ازدسترفتن نمونه کاهش یابد.
جدول خلاصه عیبیابی مشکلات رایج امبدینگ بافت
| ردیف | ایراد یا مشکل | علت احتمالی | روش رفع یا اقدام اصلاحی |
|---|---|---|---|
| ۱ | ایجاد حباب هوا در بلوک پارافینی | گیر افتادن هوا هنگام قرار دادن بافت یا پر کردن قالب | قرار دادن آرام بافت، خارج کردن حبابهای قابل مشاهده پیش از انجماد |
| ۲ | جهتگیری نادرست یا چینخوردگی بافت | جانمایی نامناسب یا جابهجایی نمونه هنگام پر کردن قالب | اصلاح جهت بافت پیش از سفتشدن پارافین |
| ۳ | ترکخوردگی یا شکستگی بلوک پارافینی | سردشدن غیریکنواخت، اختلاف دما یا پارافین نامناسب | کنترل شرایط سردسازی و بررسی کیفیت پارافین |
| ۴ | دمای نامناسب پارافین مذاب | تنظیم نادرست دما یا خرابی حسگر و المنت | کنترل دمای واقعی و تطبیق آن با مشخصات پارافین و دستگاه |
| ۵ | گرفتگی یا کاهش جریان نازل پارافین | تجمع پارافین سردشده یا وجود ذرات و بقایا | تمیزکردن نازل طبق دستورالعمل سازنده و بررسی شیر خروجی |
| ۶ | نفوذ ناکافی پارافین به بافت | آبگیری یا شفافسازی ناکامل و زمان ناکافی نفوذ | بازبینی مراحل پردازش بافت و تکرار پردازش در صورت لزوم |
| ۷ | سردشدن نامناسب پارافین | عملکرد نامناسب صفحه سرد یا تماس ناکافی قالب | بررسی صفحه سردکننده و رعایت زمان و شرایط سردسازی |
| ۸ | جداشدن بافت از پارافین | رطوبت باقیمانده، آلودگی یا پردازش ناکامل | بررسی پردازش بافت و تمیزی قالب و کاست |
| ۹ | کمبود پارافین یا پرشدن ناقص قالب | پایینبودن سطح مخزن یا جریان نامناسب نازل | کنترل سطح پارافین، جریان خروجی و پوشش کامل نمونه |
| ۱۰ | خرابی یا کالیبراسیون نامناسب دستگاه | نقص حسگر، المنت، شیر خروجی یا صفحه سرد | بررسی فنی، کالیبراسیون و سرویس دستگاه |
| ۱۱ | بیرونزدگی بافت از سطح بلوک | حجم ناکافی پارافین یا قرارگیری نامناسب بافت | تنظیم عمق قرارگیری نمونه و پوشاندن کامل آن با پارافین |
| ۱۲ | فرورفتگی یا حفره در سطح بلوک | انقباض پارافین، پرشدن ناقص یا انجماد غیریکنواخت | اصلاح نحوه پرکردن قالب و بررسی شرایط سردسازی |
| ۱۳ | کدرشدن یا دانهدانهشدن پارافین | آلودگی، کیفیت نامناسب یا ذوب و انجماد مکرر | بررسی کیفیت پارافین و جلوگیری از آلودگی |
| ۱۴ | قرارگیری بافت در لبه قالب | قالب کوچک یا جابهجایی نمونه | انتخاب قالب مناسب و کنترل موقعیت بافت پیش از انجماد |
| ۱۵ | اتصال ضعیف کاست به بلوک | آلودگی سطح تماس یا پارافین ناکافی در محل اتصال | تمیزکردن قالب و کاست و بررسی نحوه قرارگیری آنها |
| ۱۶ | جابهجایی یا گمشدن قطعات کوچک بافت | انتقال نامناسب یا جریان شدید پارافین | استفاده از ابزار ظریف و روش نگهداری مناسب نمونههای کوچک |
| ۱۷ | بلوک نامناسب برای برشگیری با میکروتوم | جهتگیری نادرست یا قرارگیری غیریکنواخت نمونه | اصلاح جهت بافت یا قالبگیری مجدد بلوک |
| ۱۸ | ایجاد حفره یا پارگی در مقاطع بافتی | نقص نفوذ پارافین، حفرههای بافتی یا مشکل برش | تعیین منشأ نقص و بررسی پردازش بافت و شرایط برش |
| ۱۹ | چکهکردن مداوم پارافین از نازل | نقص شیر خروجی یا اختلال در قطع جریان | بررسی نازل و شیر و ارجاع به واحد فنی در صورت تداوم |
| ۲۰ | سردشدن پنس و دشواری جابهجایی بافت | دمای ناکافی محل گرمکن یا خرابی گرمکن | کنترل دمای محل گرمکن و عملکرد دستگاه |
| ۲۱ | آلودگی متقاطع بین نمونهها | باقیماندن بقایای بافت یا پارافین آلوده روی ابزار | پاکسازی ابزار و قالبها و کنترل هویت نمونهها |
| ۲۲ | اختلاف دما بین مخزن، نازل و سطح کار | اختلال حسگرها یا تنظیمات حرارتی نامناسب | کنترل دمای هر بخش و بررسی سامانه حرارتی |
| ۲۳ | نمایش خطا یا هشدار دما | نقص حسگر، المنت یا عبور دما از محدوده مجاز | ثبت کد خطا و بررسی دستگاه طبق دستورالعمل سازنده |
| ۲۴ | نرمبودن بیش از حد بلوک پارافینی | پارافین نامناسب، دمای محیط یا نفوذ ناکافی | بررسی نوع پارافین، شرایط سردسازی و مراحل پردازش |
| ۲۵ | دشواری امبدینگ بیوپسیهای کوچک | ابعاد کوچک نمونه و دشواری کنترل موقعیت آن | استفاده از ابزار ظریف و روش نگهداری و جهتدهی مناسب |
نکات مهم برای استفاده از جدول
ایرادهای مربوط به دستگاه: ردیفهای ۴، ۵، ۷، ۹، ۱۰، ۱۹، ۲۰، ۲۲ و ۲۳ بیشترین ارتباط را با عملکرد و تنظیمات دستگاه دارند.
ایرادهای مربوط به قالبگیری: ردیفهای ۱، ۲، ۸، ۱۱، ۱۴، ۱۵ و ۱۶ عمدتاً به نحوه قرارگیری و تثبیت بافت مربوط هستند.
ایرادهای مربوط به پردازش و کیفیت بافت: ردیفهای ۳، ۶، ۸، ۱۳، ۱۸ و ۲۴ ممکن است به کیفیت پارافین یا مراحل پیش از امبدینگ نیز وابسته باشند.
توجه: یک علامت ظاهری ممکن است چند علت داشته باشد. برای مثال، حفره در مقطع میتواند ناشی از وجود فضای خالی در بلوک، نفوذ ناکافی پارافین یا مشکل هنگام برش باشد؛ بنابراین، پیش از اقدام اصلاحی باید منشأ ایراد مشخص شود. همچنین، دمای مناسب و روش تمیزکاری باید بر اساس مدل دستگاه و مشخصات پارافین مصرفی تعیین شود.
نکات مهم برای پیشگیری از بروز ایراد حین بلوکه کردن بافت
کنترل دما: دمای پارافین باید متناسب با نقطه ذوب پارافین مصرفی و دستورالعمل سازنده باشد؛ دمای بالا و نگهداری طولانیمدت میتواند کیفیت بافت را کاهش دهد.
کنترل کیفیت پارافین: از پارافین مناسب بافتشناسی و عاری از آلودگی استفاده کنید.
بررسی مراحل قبل از امبدینگ: بسیاری از مشکلات ظاهراً مربوط به امبدینگ، در واقع ناشی از فیکساسیون، آبگیری، شفافسازی یا نفوذ ناکافی پارافین هستند.
نگهداری دستگاه: تمیزکاری منظم نازل، کنترل صفحه سرد و بررسی دورهای حسگرهای دما را در برنامه نگهداری قرار دهید.
ثبت خطاها: اگر ایراد بهصورت مکرر رخ میدهد، دما، نوع پارافین، نوع بافت، شماره دستگاه و شرایط سردسازی را ثبت کنید تا علت اصلی مشخص شود.
نکته تشخیصی: اگر مشکل فقط در یک یا چند نمونه خاص دیده میشود، ابتدا مراحل پردازش و نحوه قرارگیری بافت را بررسی کنید. اگر مشکل در تمام نمونهها تکرار میشود، تنظیمات دما، جریان پارافین و عملکرد فنی دستگاه در اولویت بررسی قرار دارند.


